
1. Проблемы отрасли: почему традиционные шлифовальные станки для коленчатых валов ограничивают производительность завода.
Мировой спрос на высокоточные эксцентриковые валы продолжает расти, особенно на компрессоры систем отопления, вентиляции и кондиционирования, распределительные валы для электромобилей и редукторные валы для роботов. Большинство производителей сталкиваются с четырьмя основными производственными узкими местами из-за устаревших шлифовальных станков:
- Снижение точности после длительной эксплуатации:Обычные линейные направляющие быстро изнашиваются после 3-6 месяцев непрерывной работы. Термическая деформация, вызванная высокой температурой шлифовки, приводит к выходу допуска на округлость за пределы допустимых значений, требуется частая ручная компенсация каждые 2 часа.
- Многократное зажимание приводит к высокому проценту брака:Традиционные шлифовальные станки шлифуют только один эксцентриковый наружный диаметр за одну установку. Многократная разборка и зажим приводят к накоплению погрешности позиционирования, процент брака составляет 8-12%.
- Низкая эффективность производства, ограниченный объем выпуска:Раздельные процедуры черновой и чистовой шлифовки увеличивают время цикла обработки отдельных деталей, что делает невозможным выполнение крупных партий заказов от производителей автомобильного и холодильного оборудования.
- Скрытый риск столкновений и высокие затраты на техническое обслуживание:Без обнаружения воздушного зазора в режиме реального времени часто происходит столкновение шлифовального круга или заготовки, что приводит к дорогостоящему ремонту шпинделя и остановке производства.
- Столкнувшись с этими общеотраслевыми проблемами, команда разработчиков Yuhen потратила 2 года на оптимизацию станка для шлифовки коленчатых валов G1. Благодаря сочетанию многофизического моделирования методом конечных элементов и проектирования полностью гидростатической трансмиссии, эта модель решает все вышеперечисленные проблемы обработки эксцентриковых валов.
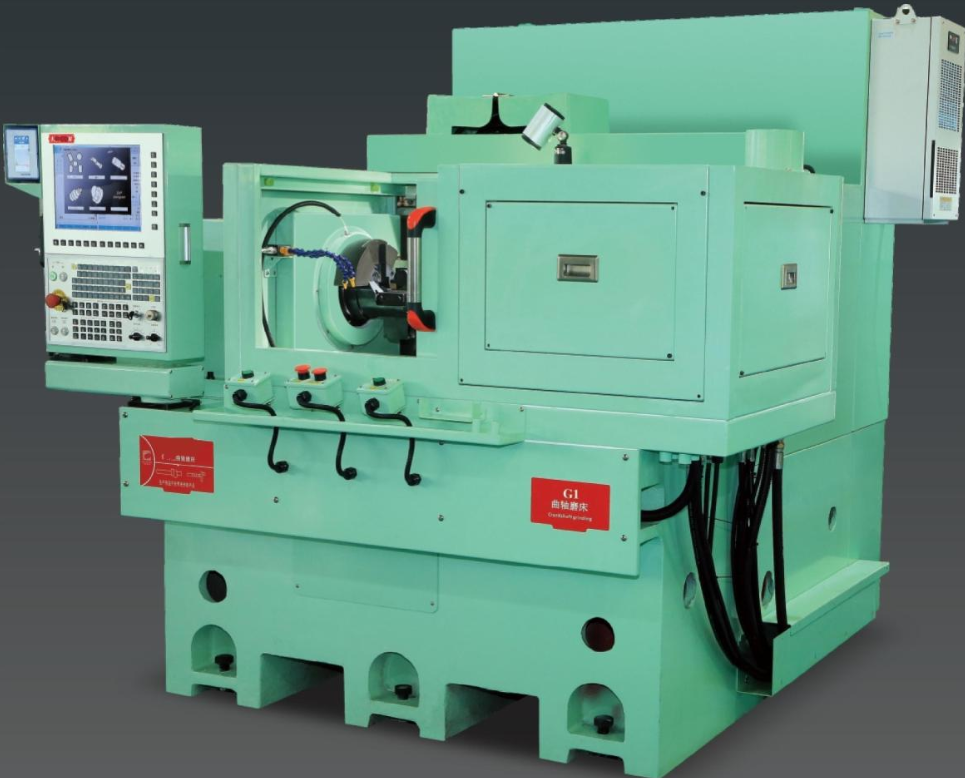
2. Проектирование всей конструкции машины и анализ оптимизации методом конечных элементов.
2.1 Высокопрочный чугунный каркас кровати
Все компоненты основания, колонны и направляющих изготовлены из высококачественного высокопрочного чугуна, подвергнутого термической обработке. После более чем 6 месяцев искусственного старения и снятия напряжений станина предотвращает долговременную деформацию при 24-часовой непрерывной работе под высокой нагрузкой при шлифовании. Наклонная конструкция маслоотвода на станине предотвращает скопление смазочно-охлаждающей жидкости, исключает утечку масла, облегчает ежедневную очистку и техническое обслуживание.
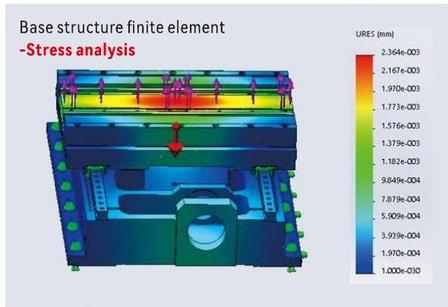
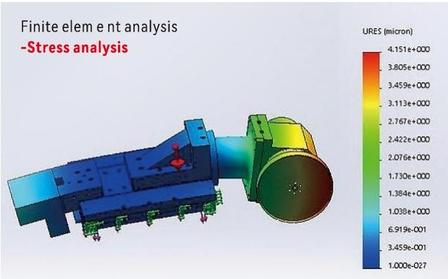
2.2 Проверка моделирования нескольких физических полей перед началом серийного производства
Перед началом серийного производства каждый ключевой компонент G1 проходит статический анализ напряжений методом конечных элементов, испытание на резонансную частоту и моделирование тепловых взаимодействий жидкости:
- Статический стресс-тест:Максимальная деформация контролируется в пределах микрон при полной нагрузке шлифования.
- Резонансный анализ:Избегайте совпадения рабочих частот со скоростью вращения шпинделя, устраняйте высокоскоростную вибрацию.
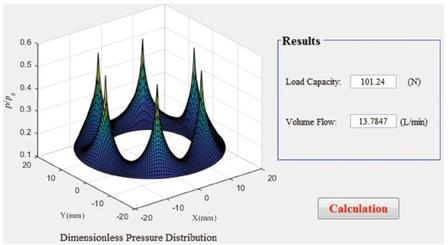
- Моделирование гидростатического давления масляной пленки:Оптимизация расположения масляных полостей для обеспечения равномерной несущей способности подшипников.
2.3 Основное преимущество: Полностью гидростатическая система направляющих.
Гидростатическая направляющая является ключевым конкурентным преимуществом шлифовальных машин Yuhen восьмой серии, отличающим их от обычных машин с линейными направляющими.
- Материал:Композитная основа после азотирования + криогенной обработки, сверхвысокая жесткость, коррозионная стойкость.
- Принцип работы:Чистое жидкостное трение между направляющими поверхностями, нулевой прямой контакт с металлом, отсутствие износа даже после десятилетий эксплуатации.
- Индекс точности:Прямолинейность менее 0,1 мкм / 500 мм
- Термическая стабильность:Встроенный канал циркуляционного охлаждения на корпусе направляющей позволяет контролировать повышение температуры в пределах ±0,5°C во время длительной шлифовки.
- Срок службы:Неограниченный теоретический срок службы, практически нулевые затраты на техническое обслуживание направляющих.
3. Полностью замкнутая система высокоточного управления и основные параметры точности.
3.1 Высокоточная линейка для измерения дифракционной решетки. Полная обратная связь.
В стандартную комплектацию G1 входит импортная высокоточная линейная решетка, обеспечивающая полностью замкнутое управление системой подачи по оси X и отсутствие ошибок промежуточной передачи.
Каждое движение шлифовального круга в режиме реального времени измеряется с помощью решетчатой пластины, система ЧПУ автоматически компенсирует мельчайшие отклонения размеров, обеспечивая стабильные размеры тысяч заготовок в одной партии.
3.2 Система предотвращения столкновений Marposs и онлайн-обнаружения воздушного зазора
Этот интегрированный модуль безопасности и измерения является стандартной конфигурацией для модуля G1 и включает две основные функции:
- Мониторинг воздушного пространства в режиме реального времени:Определяет расстояние между шлифовальным кругом и заготовкой в режиме реального времени, подает сигнал тревоги при слишком малом зазоре, предотвращает жесткое столкновение.
- Автоматическая калибровка диаметра шлифовального круга:Система динамически регистрирует фактический размер колеса, автоматически регулирует ход подачи после правки колеса, ручной ввод параметров не требуется.
3.3 Интеллектуальный человеко-машинный интерфейс ЧПУ
Графическая операционная система на базе Windows, две удобные функции для операторов завода:
- Онлайн-редактирование контурной кривой эксцентрикового вала
- Прямой импорт чертежей, автоматическое создание полной программы шлифовки: не требуется сложное ручное программирование G-кода, сокращается цикл обучения оператора с 1 месяца до 3 дней.
4. Интегрированная функция шлифовки с многоэксцентриковым механизмом и одним зажимом
4.1 Уникальная логика обработки эксцентричных заготовок
Большинство представленных на рынке станков для шлифовки коленчатых валов могут шлифовать только одну эксцентриковую окружность после зажима. G1 позволяет выполнить шлифовку двух или более эксцентриковых наружных диаметров за один зажим:
- Закрепите заготовку с помощью двух центров или гидравлического патрона.
- Двигатель с крутящим моментом по оси C приводит заготовку во вращение с переменной скоростью.
- Высокоскоростная подача с помощью линейного двигателя по оси X, координатно-сочлененная передача по оси C для следования эксцентричному контуру.
- Полная черновая, получистовая и чистовая шлифовка без повторного зажима.
4.2 Сравнение данных об эффективности и урожайности
4.2 Подбор шпинделя для обеспечения высокой шлифовальной силы
Шпиндель шлифовального круга имеет оптимизированную с помощью метода конечных элементов конструкцию установки, что повышает жесткость при интенсивном съеме материала. Он способен выдерживать большие усилия резания при черновой обработке кованых и литых заготовок коленчатых валов, не оставляя следов вибрации на поверхности заготовки.
5. Конструкция, совместимая с автоматизацией, и соответствие требованиям беспилотных производственных линий.
5.1 Зарезервированный стандартный интерфейс подключения робота
G1 обеспечивает полный набор сигнальных интерфейсов для 6-осевого роботизированного манипулятора и ферменного манипулятора, поддерживает полностью автоматическую загрузку/разгрузку без модификации оборудования:
- Автоматическая подача заготовки
- Автоматическое зажимание и центрирование
- Онлайн-определение размера внешнего диаметра
- Автоматическая правка и компенсация шлифовального круга
- Сортировка готовой продукции и укладка заготовок.
5.2 Дополнительные вспомогательные модули автоматизации
Клиенты могут выбирать вспомогательные модули в соответствии с планировкой мастерской:
- Многоступенчатая система фильтрации шлифовальной жидкости с постоянной температурой: точность фильтрации 0,01 мм, поддержание стабильной шероховатости поверхности заготовки.
- Маслоуловитель: опционально – полностью закрывающийся листовой металл, подходит для чистых помещений, а также для высокоточных цехов с кондиционированием воздуха.
- Автоматическая станция очистки заготовок: удаление остатков шлифовки перед проведением измерений в автономном режиме.
5.3 Режим управления несколькими машинами одним пользователем
После установки роботизированного блока один оператор может одновременно управлять 3-6 комплектами шлифовальных станков G1. Затраты на рабочую силу снижаются на 70% по сравнению с ручным режимом подачи, что идеально подходит для европейских и юго-восточноазиатских предприятий с высокими затратами на рабочую силу.
6. Широкое применение в промышленности и для обработки типичных деталей.
6.1 Основные области применения. Отрасль 1: Компрессоры для холодильного и кондиционерного оборудования.
Основные технологические части:Коленчатый вал компрессора, эксцентриковый вал роторного компрессора для холодильника, кондиционера.
Требования к обработке:Округлость ≤1,5 мкм, размер партии 5000-50000 штук в месяц.
Преимущество отрасли:Стабильная точность G1 решает проблему шума компрессора, вызванного отклонением размеров эксцентрикового вала.
6.2 Основные области применения в промышленности 2: Автомобили на новых источниках энергии
Основные технологические части:Распредвал двигателя, эксцентриковый вал привода, промежуточный вал электродвигателя нового поколения.
Требования к обработке:Высокая усталостная прочность, однородная поверхность для длительного срока службы автомобильных деталей.
6.3 Расширенные области применения высокотехнологичного оборудования
- Аэрокосмическое оборудование: Малый специальный эксцентриковый прецизионный вал
- Медицинские изделия: микроэксцентриковые детали имплантационного оборудования.
- Гидравлические и пневматические компоненты: эксцентриковый вал гидравлического клапана.
- Редуктор робота: высокоточный эксцентриковый вал на выходе
6.4 Стандарт качества обработки заготовок
После шлифовки на станке G1:
- Округлость: ≤1,5 мкм
- Соосность: ≤2,5 мкм
- Шероховатость поверхности: Ra ≤0,25 мкм
7. Полная защита оборудования и долговременная стабильная работа.
7.1 Многоуровневый механизм защиты
- Система сигнализации о столкновении с воздушным зазором
- Кнопка аварийной остановки + блокировка двери
- Автоматическая защита от низкого давления масла в шпинделе (эксклюзивная функция для гидростатического шпинделя)
- Устройство автоматического отключения питания при перегрузке и перегреве
7.2 Конструкция с низкими затратами на техническое обслуживание
- Гидростатическая направляющая, нулевой износ, не требует регулярной замены направляющей.
- Система циркуляционного охлаждения продлевает срок службы шпинделя и увеличивает цикл технического обслуживания шпинделя до более чем 3 лет.
- Раздельный фильтрационный бак для шлифовальной жидкости, легкая разборка и очистка, сокращение времени простоя.
7.3 Стандарт контроля качества перед отгрузкой
Перед отгрузкой с завода каждая кофемолка G1 проходит 72-часовое испытание на непрерывную работу под полной нагрузкой:
- Испытание на непрерывное шлифование эксцентрикового вала
- Точное повторное обнаружение каждые 4 часа
- Полное тестирование функции связи между автоматизаторами
- Проверка системы защиты. Только при стабильном состоянии всех показателей точности машина может быть упакована и доставлена заказчикам.
8. Информация о сотрудничестве и контактные данные, окончание призыва к действию.
8.1 Почему стоит выбрать компанию Beijing Yuhen Machinery в качестве поставщика шлифовальных станков?
- Полная линейка из восьми серий кофемолок:Бесцентровые / Цилиндрические / Составные / Вставные / Вертикальные / Коленчатые / Распредвалы / Резьбонарезные станки, поставщик шлифовального оборудования «под ключ»
- Независимое программное обеспечение для моделирования гидродинамики, разработанное в рамках собственных исследований и разработок, собственная система управления ЧПУ, независимая интеллектуальная собственность на основные технологии.
- Индивидуальный подход к обслуживанию:Нестандартный шлифовальный станок, полностью автоматизированная производственная линия, разработанная по чертежу заготовки.
- Глобальное послепродажное обслуживание:Видеоинструкции для зарубежных инженеров, быстрая доставка запасных частей.
- Бесплатная услуга:Моделирование процесса обработки заготовки, бесплатный образец для тестирования шлифовки, профессиональное техническое предложение.
Контактная информация
Название компании:Пекинская машиностроительная компания «Юхэнь» (Beijing Yuhen Machinery Co., Ltd.)
Адрес:1809, 15-й этаж, корпус 1, ул. Чжунгуаньцунь Южная, дом B12, район Хайдянь, Пекин
Контактное лицо:Айви
WhatsApp: +86-189-2559-3414
Телефон / WeChat: +86-189-2559-7030
Электронная почта: Sales5@yuhenmachine.com
Призыв к действию
Если на вашем заводе наблюдаются проблемы с низкой эффективностью и нестабильной точностью обработки коленчатых/эксцентриковых валов, пожалуйста, отправьте чертежи заготовок, требования к партии и планировку цеха на наш электронный адрес.старший шлифовальный станокИнженер ответит вам с индивидуальным решением и коммерческим предложением в течение 24 рабочих часов. Мы также поддерживаем выездную заводскую инспекцию и испытания оборудования для клиентов по всему миру.
Дата публикации: 12 августа 2026 г.

